01|为什么 2026 年,基板突然成了卡脖子的一环
电子元器件约有 55% 的失效与温度相关,经验规律是温度每升高 2℃,可靠性下降约 10%。而光模块的功耗曲线是这样的:▸ 10G/25G 短距:3 ~ 5 W
▸ 100G:4 ~ 7 W
▸ 400G:10 ~ 13 W
▸ 800G:16 ~ 22 W
▸ 1.6T:25 ~ 32 W(部分设计更高)更麻烦的是,QSFP-DD、OSFP 的外形尺寸被 MSA 标准锁死——功耗翻了六倍,散热面积几乎没变。热量只能沿着「芯片 → 键合层 → 基板 → 散热器 → 空气」这条唯一的通道挤出去,而基板是这条通道上唯一同时承担导电布线、电气绝缘、热量输运、力学支撑四重职责的零件。对光器件而言还有一条隐藏约束:DFB 激光器的波长随温度漂移约 0.1 nm/℃。基板热阻大一截,芯片结温就高一截,TEC 的负担重一截,功耗再涨一截——这是典型的恶性循环。所以选基板,本质上是在选整只模块的热预算分配方案。一句话结论先行:功率低、成本敏感、需要气密封装管壳 → 氧化铝;热流密度高、CTE 要匹配 InP/Si、频率高、可靠性要求苛刻 → 氮化铝。二者不是替代关系,而是分层共存。 高速光模块内部热流路径示意:激光驱动器、DSP 与光引擎的热量,必须借道基板才能抵达金属外壳陶瓷不靠自由电子导热,靠的是声子(晶格振动的量子)。声子跑得越顺、平均自由程越长,热导率越高。氧化铝 Al₂O₃:离子键与共价键混合,晶格中氧原子质量大、结构复杂、非谐性强,声子在传播途中被强烈散射。本征热导率被压在 30 W/m·K 附近——这是物理上限,不是工艺不够好,靠改配方基本推不动。氮化铝 AlN:纤锌矿结构,强共价键、组成原子轻(Al 27、N 14)、结构简单,声子平均自由程长得多。单晶理论热导率可达约 320 W/m·K,工业化多晶产品通常做到 170 ~ 230 W/m·K。但请注意一个残酷现实:AlN 的实际热导率,是被「氧」偷走的。氧原子溶入 AlN 晶格后会置换氮位,同时产生铝空位来维持电中性,而这些空位对声子的散射极其凶狠。氧含量从 0.5 wt% 升到 2 wt%,热导率可能从 200 掉到 100 以下。于是形成一条连锁反应:粉体水解 → 引入氧 → 晶格缺陷 → 热导骤降。这就是为什么 AlN 全产业链都要跟水较劲,也是理解 AlN 一切工艺复杂性的钥匙。
| | |
| | |
| |
| | |
| AlN 贴近 Si(2.6)/InP(4.8)/GaAs(5.7),热应力显著更小 |
| | |
| | |
| AlN 更低的 εr 与 tanδ,利于 50G+ 高速走线与毫米波 |
| | |
| | |
| | |
| | |
| | |
| | |
| 几乎不水解,无顾虑 | 会水解,必须体系化管控 |
| | |
注:以上为公开资料与厂商数据手册的常见区间,实测值随纯度、烧结助剂体系、致密度、测试方法与温度而变。选型时务必向供应商索取同批次实测报告,而不是直接抄规格书标称值。 同样的热源下,热量在两种基板中的扩散速度与范围差异——这就是扩散热阻的直观来源R = L ÷ ( k × A )
L 为厚度,k 为热导率,A 为导热截面积算例 A|整体导热:芯片贴装区 10 mm × 10 mm(A = 1×10⁻⁴ m²),基板厚 0.5 mm(L = 5×10⁻⁴ m)。氧化铝(k = 24):R = 5×10⁻⁴ ÷ (24 × 1×10⁻⁴) = 0.208 K/W
若通过基板的热流为 10 W,则温升 ΔT = 2.08 ℃氮化铝(k = 170):R = 5×10⁻⁴ ÷ (170 × 1×10⁻⁴) = 0.029 K/W
同样 10 W 热流,温升 ΔT = 0.29 ℃两者相差 约 1.8 ℃。看到这里你可能会说:才 1.8 度,值当吗?——但这恰恰是选型中最容易误判的地方。算例 B|真正的战场是「扩散热阻」:光模块里的 DSP、LDD 并不是均匀热源,而是几个毫米级甚至亚毫米级的高热流密度热点,局部热流密度可超过 50 W/cm²。此时热量在基板内部是三维扩散的,热流线从微小热源向大面积基板铺开,真正的瓶颈不是垂直方向的 L/(k·A),而是横向能不能把热摊开——这一项对 k 极其敏感,k 提高 7 倍,热点温度的改善幅度远大于 1.8 ℃ 这个一维算例。这也是为什么业界把判定阈值定在:模块功耗 > 20 W,或局部热流密度 > 50 W/cm² 时,AlN 的性能窗口才真正打开;低于这个区间,氧化铝依然是性价比之王。还有一个反直觉的提醒:当界面热阻(导热硅脂、焊层空洞、TIM)在总热阻里占大头时,把基板从氧化铝换成氮化铝,边际收益会被快速稀释。先把界面空洞率、焊层厚度、TIM 热阻压下去,再谈换材料——否则就是花 5 倍的钱买 10% 的改善。另外,AlN 的热导率随温度升高是下降的,选型时应按实际工作温度(往往 60 ~ 85℃)而非室温 25℃ 的标称值来核算。热膨胀系数(CTE)失配带来的热应力,是焊点疲劳、芯片开裂、金属层剥离的元凶。先看一组对照:硅 Si:约 2.6 ppm/K
氮化铝 AlN:约 4.5 ppm/K ← 与半导体最接近
磷化铟 InP:约 4.8 ppm/K
砷化镓 GaAs:约 5.7 ppm/K
氧化铝 Al₂O₃:约 7.2 ~ 7.5 ppm/K
铜钨 CuW:约 6.5 ~ 8 ppm/K
金锡焊料 AuSn:约 16 ppm/K
纯铜 Cu:约 17 ppm/K光通信的特殊之处在于:主流高速方案用的是 InP 系 EML 激光器(CTE 约 4.8),而贴装用的是 AuSn 金锡焊料(CTE 约 16)。这是一组天然失配的组合。AlN 的 4.5 恰好卡在中间偏芯片一侧,能起到应力缓冲与形变协调的作用:温度循环时,芯片与基板的形变量接近,焊层承受的剪切应变就小,-40 ~ 85℃ 的 500 / 1000 次温度循环后,焊层空洞扩展与裂纹萌生的概率明显低于氧化铝方案。附带红利:温度梯度小 → 激光器结温更均匀 → 波长漂移更小(DFB 约 0.1 nm/℃);同时 TEC 所需搬运的热负载降低,TEC 自身功耗下降,形成正反馈。对于 CWDM/LWDM 这类波长间隔紧张的波分系统,这个红利不是锦上添花,而是能不能过规格的问题。这是 AlN 最独特、也最容易被低估的风险。氧化铝是氧化物,已经是"烧透"的终极形态,水对它无可奈何;而 AlN 是氮化物,遇到水会发生化学反应:AlN + 3H₂O → Al(OH)₃ + NH₃↑生成物是氢氧化铝(进一步可转化为勃姆石 AlOOH)和氨气。这件事在三个层面同时作恶:① 粉体层面(最致命)
AlN 粉体比表面积巨大,在潮湿空气中会缓慢水解,表面生成一层 Al(OH)₃。这层氢氧化物在后续高温烧结时分解放出水与氧,氧进入 AlN 晶格产生铝空位 → 声子散射暴增 → 热导率断崖式下跌。一条链的良率,可能毁在粉体仓库的湿度上。② 加工层面
流延、研磨、切割、清洗、电镀……凡是沾水的工序都是风险点。尤其是碱性环境会显著加速水解(OH⁻ 起催化作用),强酸同样会侵蚀表面。表现为:表面"泛白""起粉",镀层结合力下降、起泡、剥离。③ 成品与可靠性层面
表面水解层会造成焊盘可焊性劣化、金丝键合强度衰减;释放的 NH₃ 还可能腐蚀周边金属与光学面。在高温高湿(85℃/85%RH)长期老化、PCT、HAST 等考核中,未做防护的 AlN 会暴露出明显劣化。1. 粉体表面改性:用磷酸/磷酸盐、硅烷偶联剂、硬脂酸等做疏水包覆,在粉体表面形成防水层,这是源头治理。2. 干燥惰性储运:真空或充氮包装 + 湿度指示卡 + 干燥剂,仓库温湿度受控,开封后登记使用时限。3. 热氧化钝化:在 1100 ~ 1300℃ 下对基片做受控氧化,表面生成几十到上百纳米的致密 Al₂O₃ 层。一举三得:防水解、提升表面能、顺便为后续 DBC 键合准备好过渡层。4. 湿法工序管控:电镀液、清洗液、切割冷却液的 pH 与时限写入工艺文件,工序间快速烘干,杜绝长时间浸泡与碱性清洗剂。5. 上线前活化:烘烤除湿 + 等离子清洗或弱酸微蚀,去除表面弱边界层,恢复表面活性。6. 可靠性验证闭环:85℃/85%RH 1000 h、PCT(121℃/100%RH)、HAST,以及回流前后镀层结合力(百格、剥离强度)对比,留数据不留侥幸。客观评价:水解不是"不能用",而是"必须体系化管控"。一旦供应链把上面六条都做扎实,AlN 的长期可靠性完全经得起车规与电信级考核;反过来说,如果你的供应链没有这套管控能力,贸然上 AlN 就是给自己埋雷。而氧化铝在这个维度上,成本几乎是零——这是它最被低估的优势之一。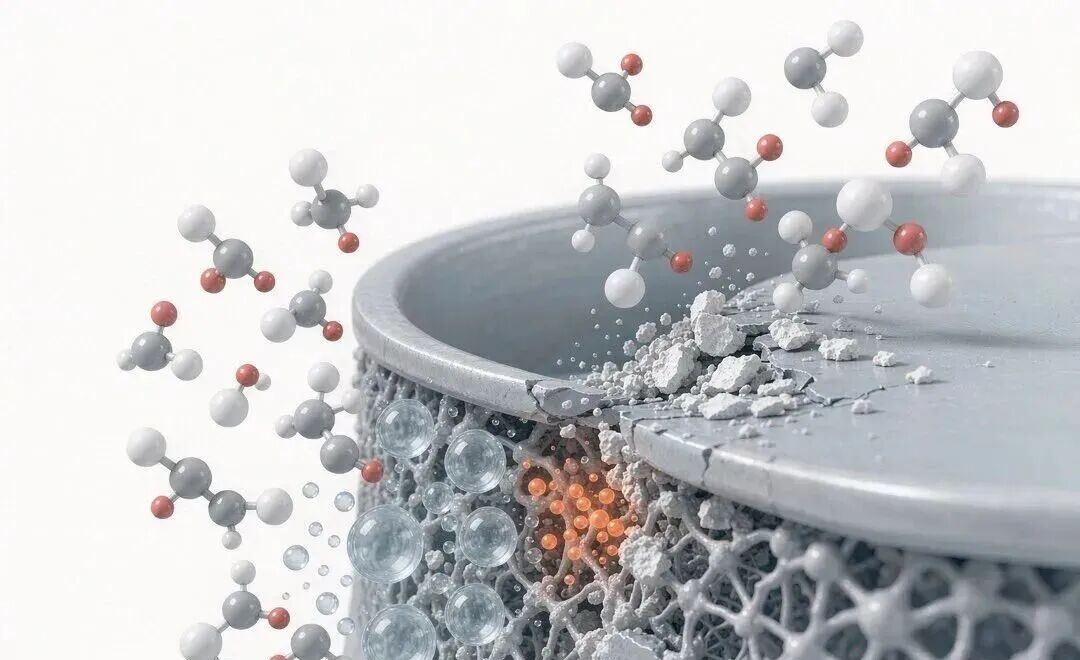 水解机理:水分子侵入氮化铝表面,生成疏松的氢氧化铝并释放氨气,宏观表现为表面粉化两种基板的宏观工序骨架相似——粉体制备 → 配料流延 → 排胶 → 烧结 → 研磨抛光 → 金属化 → 成型切割 → 检验。但每一道工序的实际难度、设备要求和良率表现,几乎是两个世界。
| | |
| | 碳热还原法/直接氮化法,要求高纯、低氧、粒度可控,制备与储运都需防潮 |
| | 必须用非水系体系 |
| | |
| | 1800 ~ 1900℃,氮气保护、无氧无水,需专用高温气氛炉与 BN 坩埚,能耗高、周期长 |
| | 必须加 Y₂O₃/CaO 等 2 ~ 5 wt% 形成液相致密化;残留晶界相会拉低热导,需后续热处理促其迁移至三叉晶界 |
| | 收缩约 15 ~ 20%,翘曲与尺寸公差控制难度更高 |
| | 更脆,易崩边、晶粒拔出;要做到 Ra < 0.1 μm 镜面,成本与报废率明显更高 |
| | 强共价键、难浸润,必须借助活性元素(Ti 等)、过渡层或专用浆料体系 |
| | 激光切割易产生重铸层与微裂纹,崩边风险大,参数窗口窄 |
| | 额外增加热导率抽检(激光闪射法)、氧含量、表面水解层等项目,检测成本上升 |
总结一句:氧化铝的工艺难点在于"做得精",氮化铝的工艺难点在于"做得成"。前者是成熟制造业的良率管理问题,后者是材料科学的界面化学与高温物理问题——这也是二者价格差距的深层原因。 陶瓷基板制造主线:粉体 → 流延成膜 → 高温烧结 → 金属化布线,每一道工序都被 AlN 的水解敏感性重新定义陶瓷本身是绝缘体,必须做金属化才能成为基板。工艺路线的选择,直接决定了线路精度、载流能力、散热路径和成本。七条主流路线如下:HTCC 高温共烧陶瓷
氧化铝 + 钨/钼难熔金属浆料,1600℃ 左右还原气氛下共烧,可做出多层布线的气密封装管壳。工艺成熟、可钎焊密封,是长距/相干光器件管壳的主力。AlN 也能做 HTCC,但温度更高、气氛窗口更窄,成本陡增,只用于高端场合。LTCC 低温共烧陶瓷
850 ~ 900℃ 与 Ag/Cu 共烧,适合多层互连与无源集成,但热导率仅 2 ~ 5 W/m·K,不适合做主散热面,在光模块里通常只作为互连/过渡结构。DPC 直接镀铜(光通信的黄金组合)
真空溅射钛/铜种子层 → 光刻显影 → 电镀加厚 → 去膜蚀刻。全程低温(<300℃),线路精度可达 30 ~ 50 μm 级,侧壁陡直,非常适合高速走线与精密贴装。它是 AlN 基板在光模块中的主流工艺:低温特性避免了对 AlN 的热冲击,细线路又满足了高频需求。注意:DPC 的电镀工序是湿法,正是水解管控的重点环节。DBC 直接覆铜
在含氧氮气中加热到约 1063 ~ 1065℃,利用 Cu-O 共晶液相润湿陶瓷与铜箔,反应生成 CuAlO₂、Cu(AlO₂)₂ 等复合氧化物实现冶金结合。氧化铝可直接 DBC;AlN 是非氧化物,必须先做表面预氧化生成过渡氧化层(典型 8 ~ 10 μm)才能键合——多一道工序,且过渡层本身引入附加热阻与微裂纹风险。AMB 活性金属钎焊
在钎料中加入 Ti、Zr 等活性元素,高温真空下与陶瓷反应形成可被润湿的反应层,实现冶金结合。界面剪切强度可达 120 MPa 以上,优化后焊接界面空洞率可低于 1%。结合强度与可靠性优于 DBC,适合大功率与严苛热循环场景,但真空设备昂贵、钎料体系选择少,成本最高。薄膜工艺
磁控溅射 + 光刻 + 刻蚀,可实现微米级线路与优异的高频一致性,适合毫米波与超高速信号,但设备投入大、沉积速率慢、成本高。厚膜工艺 TPC
丝网印刷导电浆料后高温烧结。设备投资约为薄膜法的五分之一,生产效率高、成本低,但受丝网分辨率限制,线路尺寸较大,适合对精度要求不高的场景。做 AlN 时需使用专用浆料体系,不能直接沿用氧化铝浆料。光通信的快速映射:芯片热沉 / LD submount → AlN + DPC(首选);大功率气密封装管壳 → Al₂O₃ + HTCC(性价比),高端长距 → AlN HTCC 或 CuW;高频毫米波走线 → AlN + 薄膜/DPC;成本敏感的中低速器件 → Al₂O₃ + 厚膜。倍率速览:AlN 基片约为同规格氧化铝基片的 3 ~ 5 倍;热导率规格越高(如 ≥230 W/m·K 的高端品)、尺寸越大、平整度与公差要求越严,倍数可能放大到 8 ~ 10 倍。做成 DPC 成品基板后,价差通常在 3 ~ 6 倍区间浮动。粉体:30% ~ 40% — 高纯低氧 AlN 粉体长期由日本德山等主导,是成本大头与技术壁垒核心烧结:20% ~ 30% — 1800℃ 以上高温、长周期、氮气气氛、专用坩埚,能耗与设备折旧沉重金属化:20% ~ 30% — 真空溅射设备昂贵,且电镀属受限行业,牌照本身就是壁垒加工与检测:10% ~ 20% — 研磨抛光、切割、热导率与氧含量抽检对比氧化铝:粉体便宜且供应充足、空气气氛烧结、金属化浆料成熟、公差好控——全链条都是"成熟制造业"的成本结构。① 粉体国产化:国内厂商(如国瓷材料等)已实现 AlN 粉体与基片量产突破,自研高热导率基板(≥230 W/m·K)正在打破日系垄断,是最关键的一环。② 工艺装备升级:连续式烧结炉替代间歇炉、大尺寸基片提升单片产出、自动化检测降低人工。③ 良率爬坡:AlN 的良率每提升一个点,摊薄效果都比氧化铝明显得多,规模效应极强。④ 产业链垂直整合:从粉体、基片到 DPC 金属化的一体化布局,可以砍掉中间环节的多重加价。别忘了隐性成本:AlN 交期普遍更长(高温烧结产能受限),库存需要防潮管理,首次导入还有工艺验证与可靠性考核的沉没成本。做决策时,正确的公式是:AlN 的增量成本 vs(TEC 功耗下降 + 光功率/波长稳定性提升 + 失效率下降 + 寿命延长)带来的系统级收益,而不是单纯比较基板单价。10G / 25G 短距(SR)、低速器件 → 氧化铝 + 厚膜/DPC
功耗低、热流小,AlN 的性能完全用不满,纯属浪费。100G / 400G 常规模块 → 氧化铝为主,热点处局部用 AlN
混合策略:主体走成本,LDD/DSP 下方的关键热点单独贴 AlN 热沉。800G EML 长距、相干光器件 → AlN submount + AlN 热沉 / 高端管壳
功耗与热流密度双双越线,InP 芯片的 CTE 匹配也在此刻变得关键。1.6T 模块、高密度硅光引擎 → AlN 为主力
2026 年进入小批量爬坡,2027 年有望规模放量,单模块 AlN 用量(基板 + 热沉 + 管壳)继续提升。CPO 共封装光学 → AlN 近乎刚需
光引擎与交换芯片共封装,外壳占位被压缩、散热路径被迫缩短,热密度急剧上升,承载硅光引擎的 AlN 基板成为必选项。气密封装管壳 → 氧化铝 HTCC(主流)/高端长距用 AlN HTCC 或 CuW
HTCC 的气密性、可钎焊性和成本平衡,氧化铝目前仍是性价比最优解。TEC 冷热面基板 → 高功率用 AlN,低功率用 Al₂O₃
TEC 基板既要导热又要绝缘还要承受大温差,高功率场景 AlN 的综合优势明显。高频 / 毫米波射频走线 → AlN + 薄膜或 DPC
更低的介电常数与介质损耗,在 25G 以上高速通道和毫米波段的插入损耗优势可直接兑现为链路预算。VCSEL / 车载激光雷达热沉、大功率 LD → AlN + DPC
与光模块同源的技术栈,细线路 + 高导热 + 低温工艺的组合优势同样成立。✓ 模块功耗 > 20 W → 打开 AlN 窗口
✓ 局部热流密度 > 50 W/cm² → 打开 AlN 窗口
✓ 需与 InP / Si / GaAs 芯片 CTE 匹配 → 倾向 AlN
✓ 信号速率进入高频、损耗敏感区 → 倾向 AlN
✓ 需要气密封装管壳 + 成本敏感 + 功率不高 → 坚守 Al₂O₃
✓ 湿法工序多、湿热工况严苛且无管控能力 → 谨慎上 AlN1. 只抄规格书标称热导率。务必索取同批次实测报告,并确认测试方法(激光闪射法 vs 稳态法)与测试温度。2. 忽略 AlN 热导率随温度衰减。应按实际工作温度(常为 60 ~ 85℃)核算,而非 25℃ 标称值。3. 库存 AlN 受潮不烘烤直接上线。表面水解层会导致镀层起泡、剥离,是最高发的失效模式之一。4. 湿法电镀时间过长或药液偏碱。OH⁻ 催化水解,表面直接"起粉",报废率飙升。5. 把氧化铝的厚膜浆料直接用到 AlN 上。结合力与可靠性都不达标,必须使用专用体系。6. AlN DBC 不做预氧化。非氧化物陶瓷无法被 Cu-O 共晶液相润湿,键合空洞率会失控。7. 忽略铜与陶瓷的 CTE 失配。AlN(4.5) 与 Cu(17) 差异巨大,厚铜 DBC/AMB 在热循环中易翘曲开裂,需要做应力缓冲设计(如过渡层、图形化铜层)。8. 只盯界面热阻外的部分。焊层空洞、TIM 厚度没压住就换 AlN,投入产出比极差。9. 切割参数沿用氧化铝。AlN 激光切割易留重铸层与微裂纹,需单独优化参数窗口。10. 只比单价不看交期与良率。AlN 交期长、良率爬坡慢,量产爬坡阶段的供应风险应当计入决策。技术层面:AlN 以 6 ~ 8 倍的热导率、更贴近半导体的 CTE(4.5 ppm/K)、更低的介电常数与介质损耗,在热、力、电三个维度全面领先;代价是水解敏感性、1800℃ 级高温气氛烧结、难浸润的金属化界面,以及 3 ~ 5 倍的价格。产业节奏:AlN 陶瓷基板在 800G 光模块上的用量于 2024 ~ 2026 年快速攀升;面向 1.6T 的 AlN 基板 2026 年进入小批量爬坡,2027 年有望规模放量。在 AI 集群交换侧的 CPO 架构上,AlN 正在开辟新的增量空间。高功率 1.6T 机型中 AlN 的渗透率,将显著高于 800G。最终判断:这不是一场替代,而是一次分层。氧化铝会继续稳固占据中低功率、短距、气密封装管壳与成本敏感型应用;氮化铝则随速率与功耗上探,成为 800G 以上、CPO、硅光高密度引擎的默认选项。对工程师而言,真正的问题不是"哪个更好",而是"我的热流密度、CTE 匹配要求、湿热工况和成本红线,落在哪一层"。给采购的一句话:别问"AlN 能不能便宜点",去问"粉体是不是国产的、烧结是不是连续炉、良率现在多少"——这三个问题的答案,才是 AlN 降本曲线的真实斜率。
活动咨询
联系人:毛先生
手机:15298662199
邮箱:1280713928@qq.com